


Apa saja cacat umum pada pemesinan presisi dan bagaimana cara menghindarinya?
Dec 02, 2025
Tinggalkan pesan
Hai! Sebagai pemasok di industri pemesinan presisi, saya telah melihat banyak cacat umum dalam pemesinan presisi. Di blog ini, saya akan menguraikan masalah ini dan berbagi beberapa tips tentang cara menghindarinya.
Kekasaran Permukaan
Salah satu cacat paling umum dalam pemesinan presisi adalah kekasaran permukaan. Hal ini dapat terjadi karena berbagai alasan. Misalnya, jika alat pemotongnya tumpul, maka pemotongannya tidak akan mulus. Sebaliknya, itu akan meninggalkan permukaan kasar pada bagian tersebut. Faktor lainnya mungkin adalah laju pemberian pakan. Jika kecepatan pengumpanan terlalu tinggi, alat mungkin tidak memiliki cukup waktu untuk mengeluarkan material dengan benar, sehingga menghasilkan hasil akhir yang kasar.
Untuk menghindari kekasaran permukaan, penting untuk menggunakan alat pemotong yang tajam. Periksa dan ganti perkakas secara teratur jika perkakas mulai menunjukkan tanda-tanda keausan. Selain itu, optimalkan laju pengumpanan dan kecepatan potong sesuai dengan material yang Anda gunakan. Bahan yang berbeda memerlukan parameter pemesinan yang berbeda, jadi lakukan riset dan temukan titik terbaiknya. Anda juga dapat mempertimbangkan untuk menggunakan finishing pass dengan feed rate dan kecepatan potong yang lebih rendah untuk mendapatkan permukaan yang lebih halus.
Ketidakakuratan Dimensi
Ketidakakuratan dimensi merupakan masalah lain dalam pemesinan presisi. Artinya bagian akhir tidak sesuai dengan dimensi yang ditentukan. Hal ini dapat terjadi karena pemuaian panas, keausan alat, atau kalibrasi mesin yang tidak tepat. Saat mesin memanas selama proses pemesinan, komponen dapat mengembang sehingga menyebabkan perubahan dimensi. Keausan pahat juga dapat menyebabkan pahat memotong material lebih sedikit dari yang seharusnya, sehingga menghasilkan bagian yang lebih besar dari desain.
Untuk mencegah ketidakakuratan dimensi, pantau suhu mesin dan benda kerja. Anda dapat menggunakan cairan pendingin untuk menjaga suhu tetap terkendali dan mengurangi ekspansi termal. Kalibrasi mesin Anda secara teratur untuk memastikan mesin bekerja secara akurat. Dan jangan lupa untuk mengukur bagian-bagian selama proses pemesinan untuk mengetahui kesalahan dimensi sejak dini. Jika Anda melihat ada masalah, sesuaikan parameter pemesinan atau ganti perkakas yang sudah usang.
Gerinda
Gerinda adalah potongan material kecil yang tidak diinginkan yang menonjol dari tepi bagian mesin. Hal ini dapat disebabkan oleh teknik pemotongan yang tidak tepat, alat yang tumpul, atau jenis bahan yang sedang dikerjakan. Beberapa bahan lebih rentan terbakar dibandingkan bahan lainnya. Misalnya, logam lunak seperti aluminium lebih mudah membentuk gerinda.
Untuk menghilangkan gerinda, Anda dapat menggunakan alat deburring seperti kikir, kuas, atau roda abrasif. Anda juga dapat mengoptimalkan proses pemotongan untuk mengurangi pembentukan duri. Misalnya, menggunakan sudut pemotongan dan laju pemakanan yang tepat dapat meminimalkan kemungkinan terjadinya gerinda. Dalam beberapa kasus, Anda bahkan dapat mendesain bagian sedemikian rupa sehingga mengurangi kemungkinan terbentuknya gerinda, seperti menambahkan chamfer atau fillet pada bagian tepinya.
Porositas
Porositas mengacu pada adanya lubang kecil atau rongga pada bagian mesin. Hal ini dapat terjadi pada saat proses pengecoran atau pengelasan sebelum pemesinan, atau dapat juga disebabkan oleh proses pemesinan itu sendiri. Misalnya saja kecepatan potong yang terlalu tinggi dapat menimbulkan panas yang menyebabkan material meleleh dan membentuk pori-pori.
Untuk menghindari porositas, pastikan bahan baku berkualitas baik dan bebas dari porositas yang sudah ada sebelumnya. Selama proses pemesinan, kendalikan kecepatan pemotongan dan laju pengumpanan untuk mencegah timbulnya panas yang berlebihan. Anda juga dapat menggunakan cairan pendingin yang tepat untuk menjaga suhu tetap rendah dan mengurangi risiko porositas.
Retak
Retak pada komponen mesin presisi adalah masalah serius. Hal ini dapat disebabkan oleh tegangan sisa, perlakuan panas yang tidak tepat, atau gaya pemotongan yang berlebihan. Tegangan sisa dapat menumpuk selama proses pembuatan, dan jika tidak dihilangkan dengan benar, lama kelamaan dapat menyebabkan keretakan.
Untuk mencegah retak, hilangkan tegangan sisa melalui proses perlakuan panas seperti anil. Selain itu, gunakan parameter pemotongan yang tepat untuk menghindari penerapan gaya berlebihan pada bagian tersebut. Jika Anda menggunakan mesin CNC, programlah dengan hati-hati untuk memastikan pemotongan yang mulus dan konsisten.

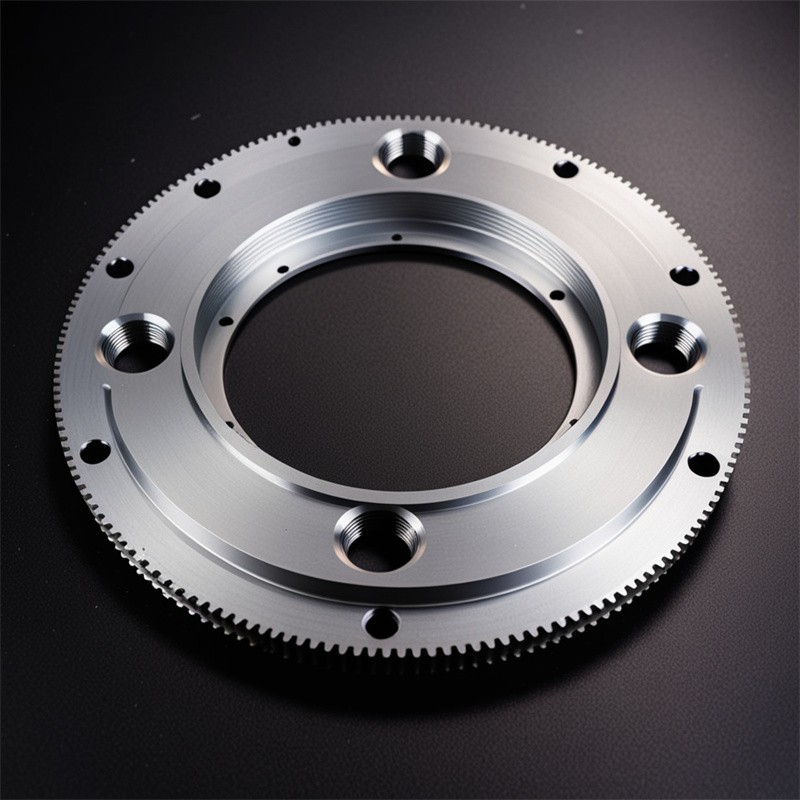
Bagaimana Perusahaan Kami Membantu
Di bisnis permesinan presisi, kami memiliki pengetahuan - cara mengatasi cacat umum ini. Kami menggunakan yang tercanggihPemesinan Presisi CNCteknologi, yang memungkinkan pemesinan presisi tinggi dan konsisten. Tim masinis kami yang berpengalaman terlatih dengan baik untuk mengidentifikasi dan mengatasi potensi masalah sebelum menjadi masalah.
Kami menerapkan langkah-langkah kontrol kualitas yang ketat. Setiap bagian melewati beberapa inspeksi selama proses pemesinan untuk memastikannya memenuhi standar tertinggi. Kami juga menggunakan alat pengukuran canggih untuk memeriksa dimensi dan permukaan akhir komponen secara akurat.
Jika Anda membutuhkannyaSuku Cadang Mesin Presisi Kustom, kami dapat bekerja sama dengan Anda untuk memahami kebutuhan Anda dan merancang proses pemesinan terbaik. KitaPemesinan Presisi CNCpabrik dilengkapi dengan mesin dan teknologi terkini untuk menangani berbagai macam material dan desain yang rumit.
Mari Terhubung
Jika Anda sedang mencari suku cadang mesin presisi berkualitas tinggi, jangan ragu untuk menghubungi kami. Baik Anda sedang mengerjakan proyek skala kecil atau produksi skala besar, kami siap membantu. Kami dapat menawarkan harga yang kompetitif, waktu penyelesaian yang cepat, dan kualitas terbaik. Hubungi kami hari ini untuk memulai diskusi tentang kebutuhan pemesinan presisi Anda.
Referensi
- "Teknologi Pemesinan Presisi" oleh John A. Schey
- "Rekayasa dan Teknologi Manufaktur" oleh Serope Kalpakjian dan Steven R. Schmid
- Laporan resmi industri tentang praktik terbaik pemesinan presisi
Kirim permintaan